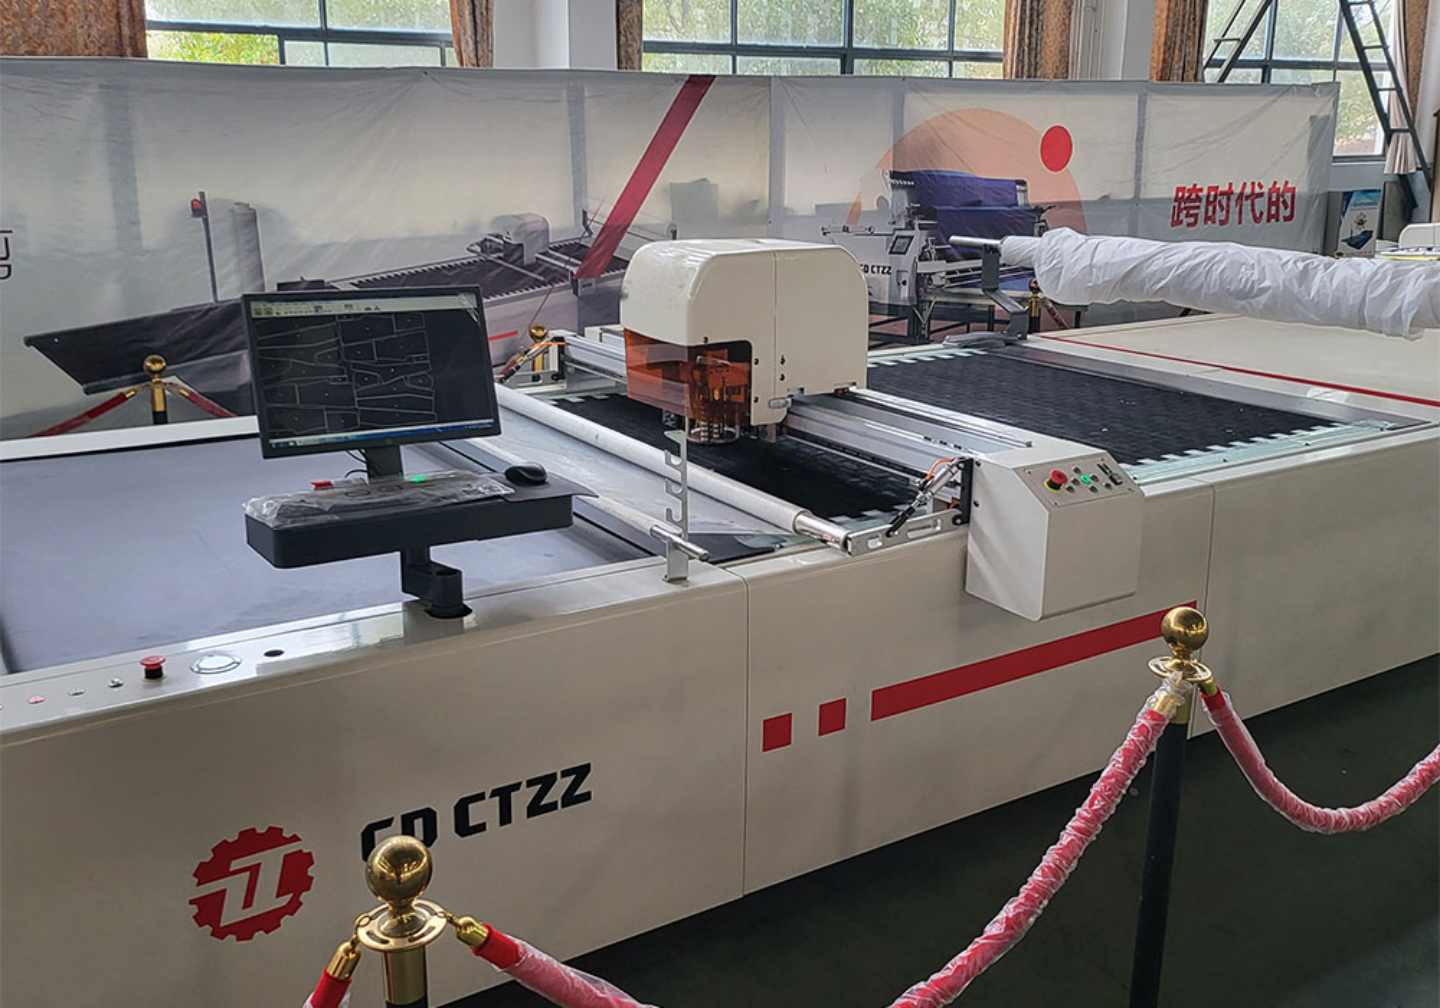
在消费升级与产业变革的双重驱动下,服装行业正经历从“规模扩张”向“质量提升”的转型阵痛。订单小批量、多批次、快交付的特点日益凸显,传统服装工厂依赖人工的生产模式,逐渐暴露出效率低下、成本高企、质量波动大等问题。在此背景下,以数字化、智能化为核心的生产端升级,成为服装企业突破发展瓶颈、筑牢核心竞争力的必然选择。
服装工厂的智能化升级,并非简单的设备替换,而是以数据为核心,实现生产全流程的“智改数转”,构建柔性、高效、可控的现代化生产体系。这一过程不仅能破解传统生产的痛点,更能为企业注入持续发展的内生动力。
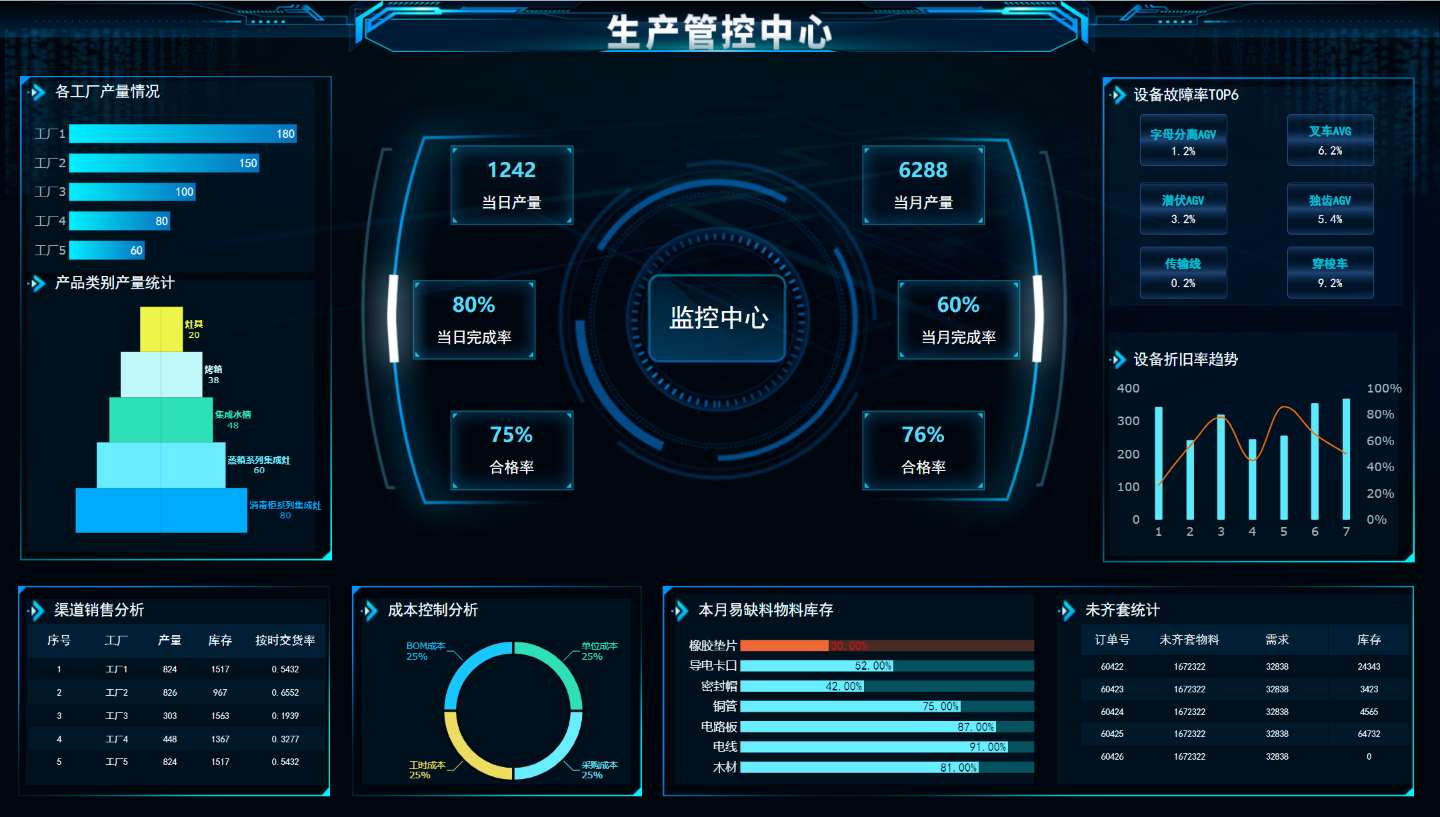
数据驱动与生产可视化是智能化升级的核心。如果说自动化设备是“手脚”,那么数据就是智能化工厂的“大脑”。通过在生产设备上安装传感器,实时采集设备运行状态、工序完成情况、物料消耗等数据,再通过工业互联网平台进行汇总、分析,企业管理者可实现对生产全流程的可视化监控。例如,当某台缝纫设备出现故障时,系统可立即发出预警,并自动推送维修工单给技术人员,避免因设备停机导致的生产延误;通过分析订单生产数据,系统能精准计算出各工序的产能瓶颈,从而优化生产排程,确保订单按时交付。某服装企业通过数据驱动的智能化改造,生产计划达成率从72%提升至95%,订单交付周期从25天缩短至12天,核心生产指标实现质的飞跃。
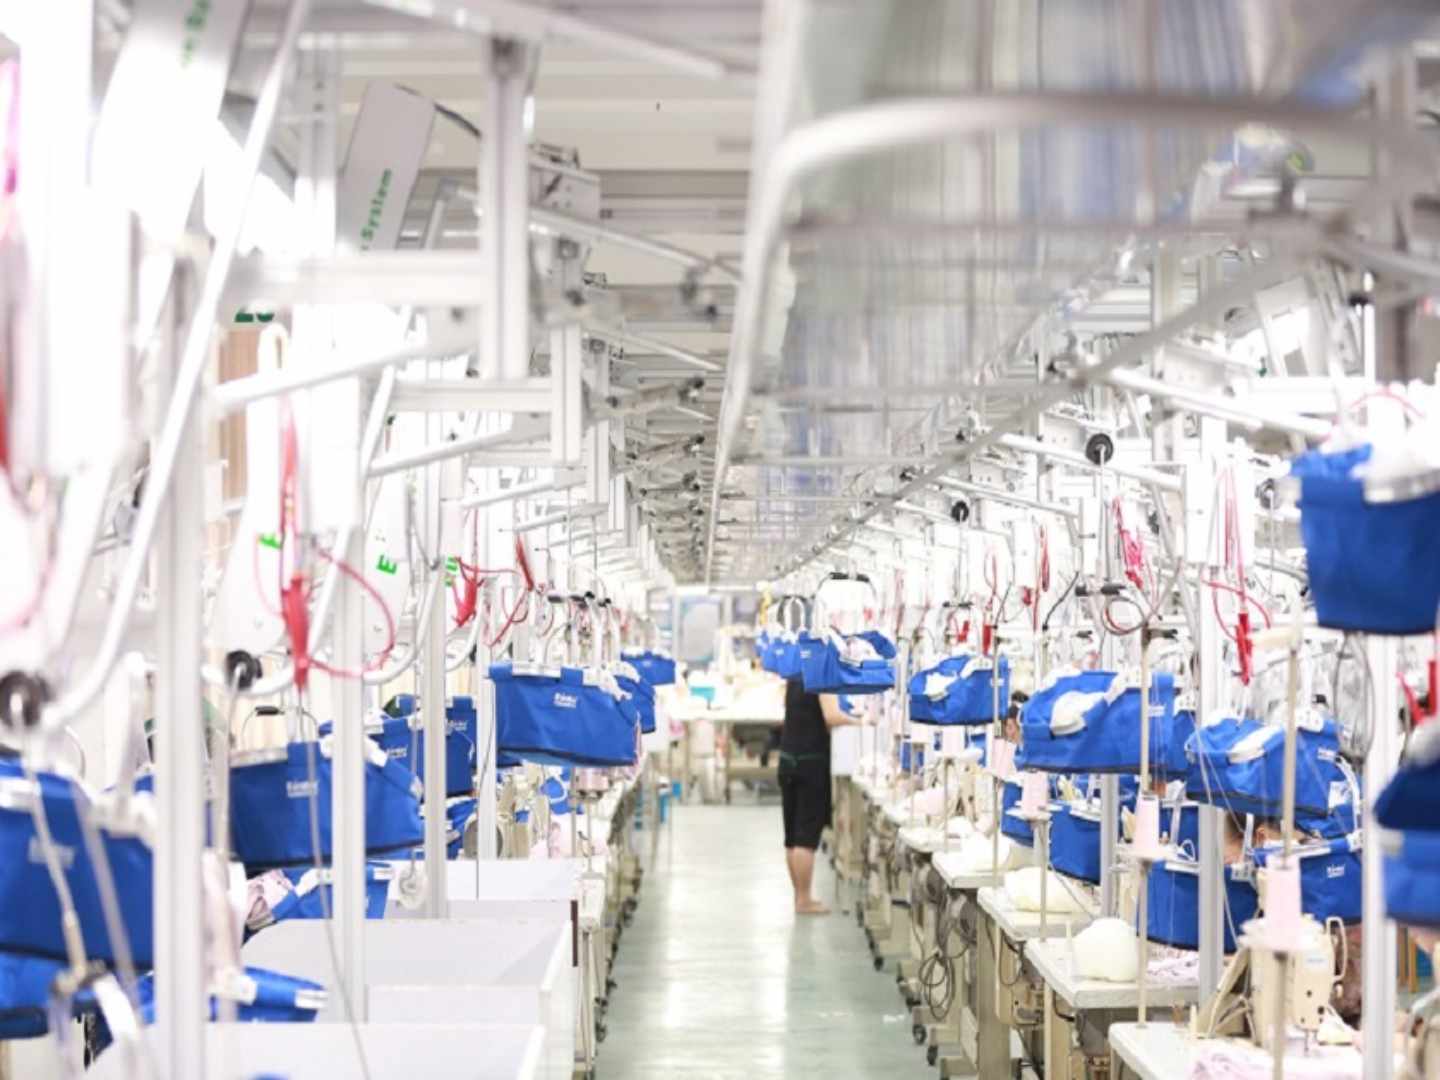
柔性生产与个性化定制能力的提升,是智能化升级的重要价值体现。如今,消费者对服装的个性化需求日益增长,“千人千面”的定制化订单逐渐成为行业新趋势。传统工厂的流水线生产模式,难以适应小批量、多款式的生产需求,而智能化工厂则能通过柔性生产系统,实现生产流程的快速切换。例如,通过数字化版型库,设计师可快速调整服装款式参数,并将数据直接同步至生产设备;智能吊挂系统可根据订单需求,自动调整衣物的转运路径,实现不同款式服装的混线生产。某定制服装企业通过智能化升级,实现了从客户下单、版型设计到成品交付的全流程数字化,定制订单的最小起订量降至1件,生产周期从15天缩短至3天,既满足了消费者的个性化需求,又打开了新的利润空间。
此外,智能化升级还能助力服装企业实现绿色低碳发展,进一步提升核心竞争力。通过数据精准管控物料消耗,可减少面料浪费;智能设备的节能设计,能降低生产过程中的能耗;生产流程的优化,可减少废水、废气的排放。这些不仅符合国家“双碳”战略要求,还能降低企业的环保成本,树立绿色生产的企业形象,赢得消费者的认可。
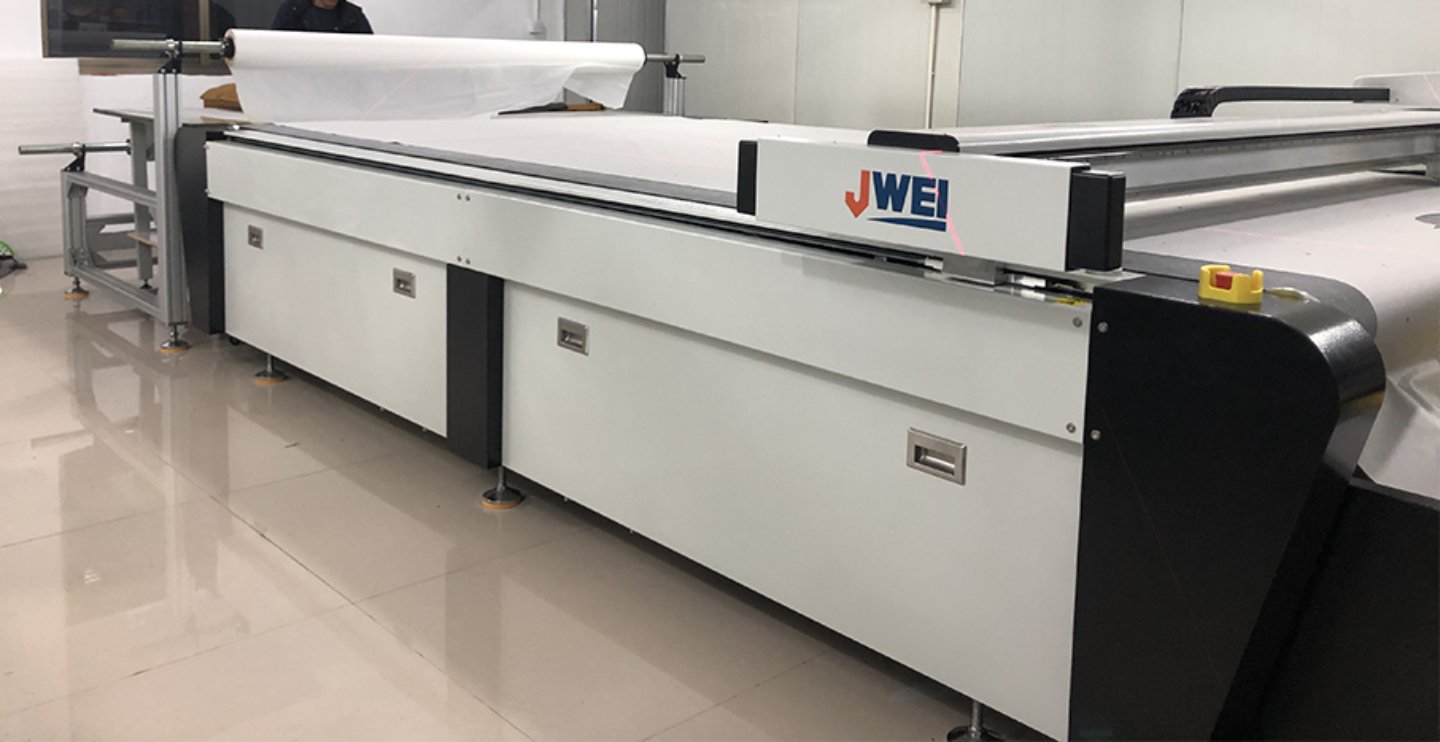
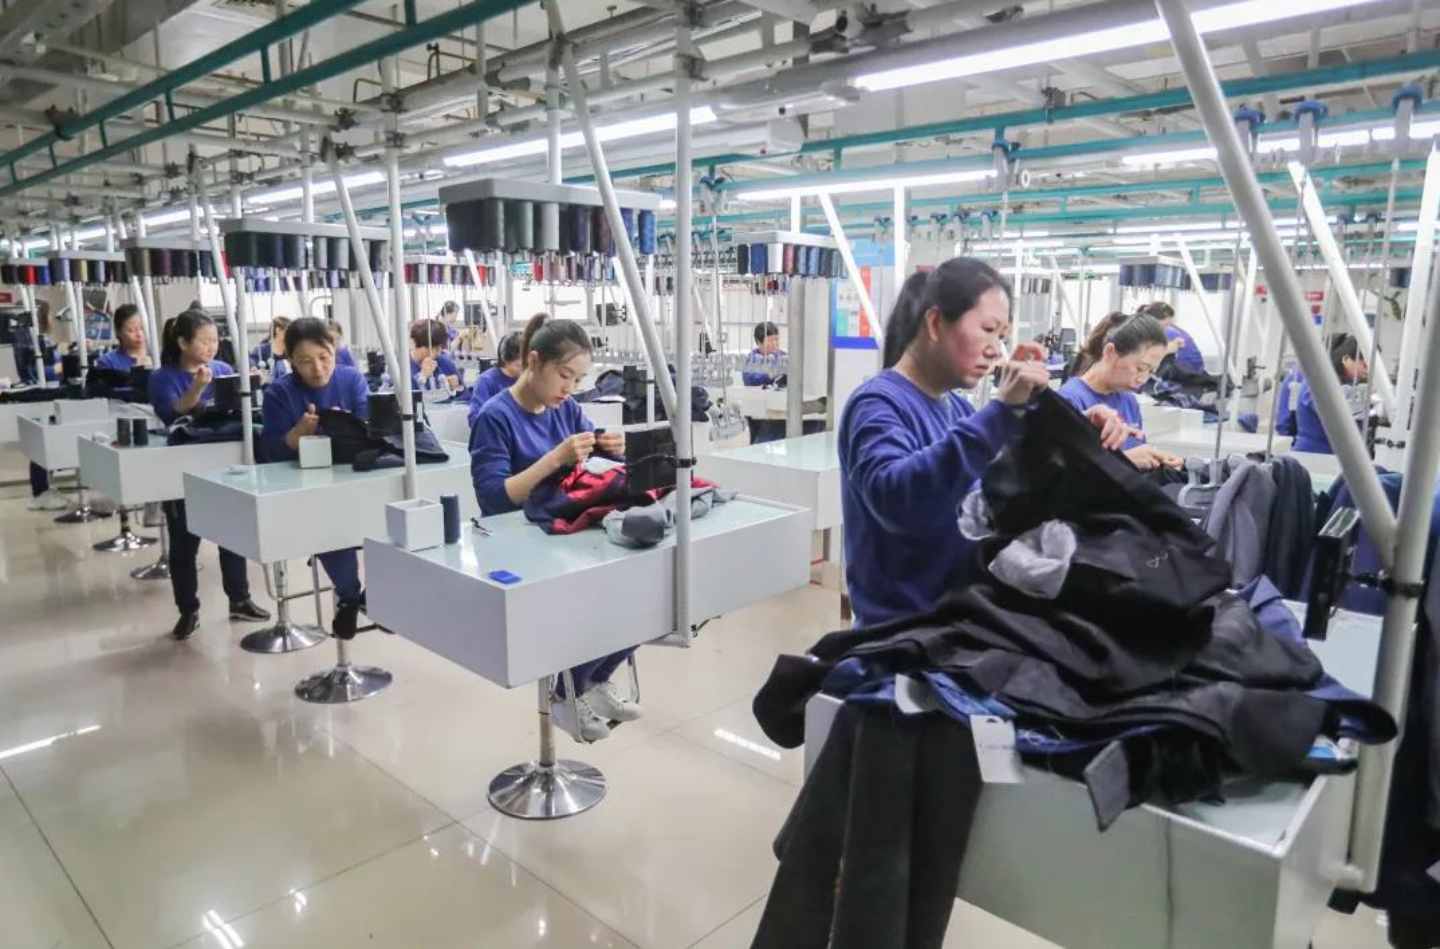
当然,服装工厂的智能化升级并非一蹴而就,需要企业结合自身规模、产品特点和发展阶段,制定科学的升级方案。对于中小型服装企业而言,可从单一工序的自动化改造入手,逐步实现设备互联和数据汇总;对于大型企业,则可构建全流程的智能化生产体系,打造智慧工厂标杆。同时,企业还需注重人才培养,组建既懂服装生产又懂数字化技术的复合型团队,为智能化升级提供人才支撑。